-
 0574-63688101/63688102
 0574-63688101/63688102
如果您有任何关于产品技术方面的疑问,请参阅下面的“常见问题解答”
服务邮箱:ax@thdjj.com
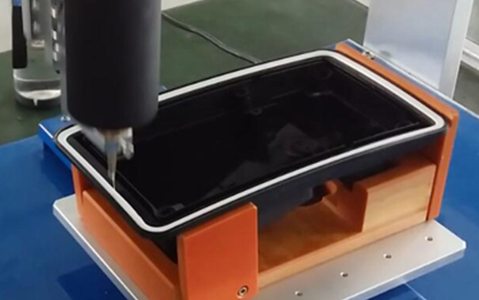
产品点胶当中容易出现的工艺缺陷有:胶点大小不合格、拉丝、胶水浸染、固化强度不好易掉等。要解决这些问题应整体研究各项技术工艺参数,以找到解决问题的办法。
1)点胶量的大小
根据工作经验,胶点直径的大小应为产品间距的一半。这样就可以保证有充足的胶水来粘结组件又避免胶水过多。点胶量多少由时间长短来决定,实际中应根据生产情况(室温、胶水的粘性等)选择点胶时间。
2)点胶压力
点胶设备给针管(胶枪)提供一定压力以保证胶水供应,压力大小决定控胶量和胶水流出速度。压力太大易造成胶水溢出、胶量过多;压力太小则会出现点胶断续现象和漏点,从而导致产品缺陷。应根据胶水性质、工作环境温度来选择压力。环境温度高会使胶水粘度变小、流动性变好,这时需调低压力值,反之亦然。
3)针头大小
在工作实际中,针头内径大小应为点胶胶点直径的1/2左右,点胶过程中,应根据产品大小来选取点胶针头。大小相差悬殊的产品要选取不同针头,这样既可以保证胶点质量,又可以提高生产效率。
4)针头与工作面之间的距离
不同的点胶机采用不同的针头,有些针头有一定的止动度。每次工作开始之前应做针头与工作面距离的校准,即Z轴高度校准。
5)胶水的粘度
胶的粘度直接影响点胶的质量。粘度大,则胶点会变小,甚至拉丝;粘度小,胶点会变大,进而可能渗染产品。点胶过程中,应对不同粘度的胶水,选取合理的压力和点胶速度。
6)胶水温度
一般环氧树脂胶水应保存在0~5℃的冰箱中,使用时提前半小时拿出,使胶水温度与工作环境一致。胶水的使用温度应为23℃~25℃;环境温度对胶水的粘度影响很大,温度降低粘度增大,出胶流量相应变小,更容易出现拉丝现象。其它条件相同的情况下环境温度相差5℃,会造成出胶量大小发生50%的变化,因而对于环境温度应加以控制。同时环境的温度也应该给予保证,温度过高胶点易变干,影响粘结力。
7)固化温度曲线
对于胶水的固化,一般生产厂家已给出温度曲线。在实际应尽可能采用较高温度来固化,使胶水固化后有足够强度。
8)气泡
胶水一定不能有气泡。一个小小气泡就会造成许多产品没有胶水;每次中途更换胶管时应排空连接处的空气,防止出现空打现象。
9)需要特殊设定的流体
瞬间胶:对水性瞬间胶使用安全式活塞及Teflon内衬金属针头,对浓稠性瞬间胶,则使用锥形斜式针头,若需挠性则使用PP针头。
UV胶:使用琥珀色针筒,白色活塞及斜式针头(可遮紫外线)若使用其它种类针头,请订制可遮紫外线之针头。
光固化胶:使用黑色不透明针筒,避免感光。
厌氧胶:使用10CC针筒及白色PE通用活塞。
密封胶及膏状流体:若使用白色活塞反弹严重时,请改用安全式活塞,使用斜式针头。
10) 针头选择简明对照表
使用场合 | 斜式针 | 不锈钢针 | 挠性针 | 铁氟龙针 |
极稀液体 | 否 | 佳 | 佳 | 佳 |
含颗粒膏状物 | 佳 | 佳 | 可 | 否 |
微小点 | 否 | 佳 | 可 | 佳 |
与金属会反应 | 佳 | 否 | 佳 | 佳 |
凹槽内 | 可 | 佳 | 佳 | 可 |
抹开 | 佳 | 可 | 佳 | 可 |
快干胶 | 佳 | 可 | 佳 | 佳 |
划线 | 佳 | 佳 | 佳 | 可 |
防括伤 | 佳 | 可 | 佳 | 佳 |
使用流体 | 斜式针 | 不锈钢针 | 挠性针 | 铁氟龙针 |
一般胶 | 佳 | 佳 | 佳 | 佳 |
厌氧胶 | 佳 | 可 | 佳 | 可 |
保护胶 | 佳 | 可 | 可 | 否 |
瞬间胶 | 佳 | 可 | 佳 | 佳 |
膏状瞬间胶 | 佳 | 可 | 佳 | 否 |
树脂 | 佳 | 佳 | 佳 | 佳 |
润滑油 | 佳 | 佳 | 佳 | 否 |
光固化胶 | 否 | 可 | 可 | 否 |
油 | 可 | 佳 | 佳 | 可 |
油漆 | 可 | 佳 | 佳 | 否 |
锡膏 | 佳 | 可 | 可 | 否 |
防焊漆 | 佳 | 佳 | 可 | 否 |
铜焊膏 | 佳 | 佳 | 可 | 否 |
溶剂 | 否 | 佳 | 佳 | 佳 |
紫外固化胶 | 佳 | 可 | 可 | 可 |
*请配合使用防紫外线针头
对于各项参数的调整,应按由点及面的方式,任何一个参数的变化都会影响到其它方面,同时缺陷的产生,可能是多个方面所造成的,应对可能的因素逐项检查,进而排除。总之,在生产中应该按照实际情况来调整各参数,既要保证生产质量,又能提高生产效率。